
5s
+1
Submission successful!

|
| Nom De La Marque: | DLX |
| Numéro De Modèle: | Nickel pur |
| MOQ: | 2 kg |
| Prix: | Custom orders based on provided images |
| Conditions De Paiement: | LC, D/A, D/P, T/T, Western Union |
| Capacité D'approvisionnement: | 500 tonnes par mois |

ISO9001 Directement de l'usine|Depuis 2002|N4 / N6 / Ni200|Emballages compatibles avec les robots|5 feuilles d'échantillon gratuit
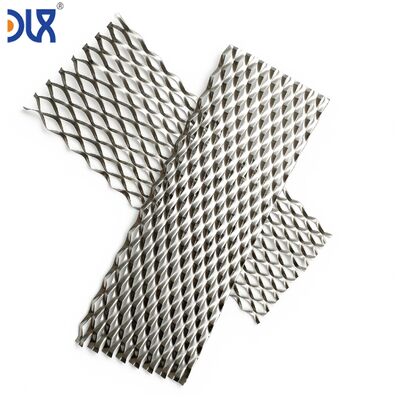
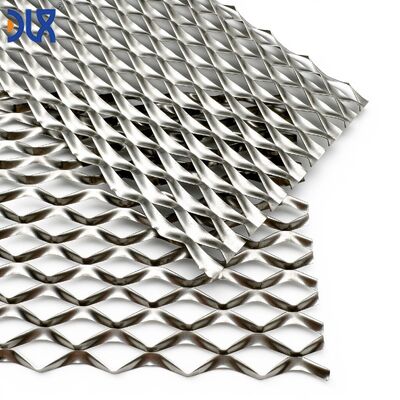
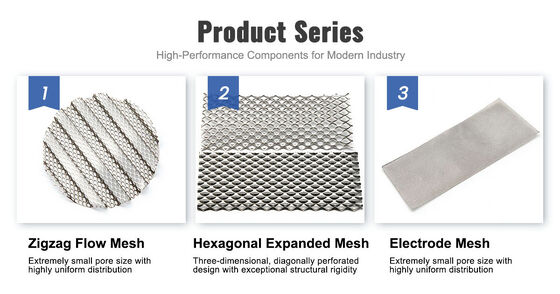
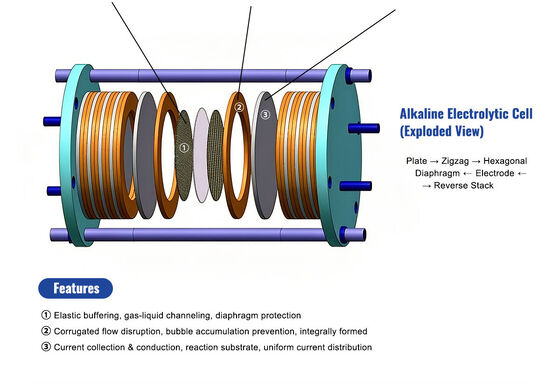
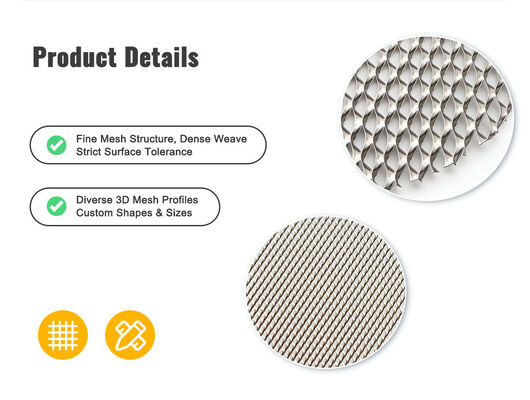
Lorsqu'une gigofabrique d'électrolyseurs produit une pile par heure, le maillage ne peut pas être un produit artisanal.Il doit être déballé sans manipulation manuelle.Il doit être alimenté dans un robot de pick-and-place sans se gêner, il doit atterrir sur la pile dans la bonne orientation et dans la tolérance de position chaque fois, des milliers de foisÀ Changzhou DLX Alloy Co.., Ltd., notre filet ondulé en nickel pur est fabriqué non seulement selon votre dessin dimensionnel, mais selon vos exigences de la chaîne de montage: emballage attrapeable par robot, planéité constante feuille à feuille,le châssis de bord où la pince du robot entre en contactIl s'agit d'une fourniture de composants électrodiques pour la production de masse, pas pour les prototypes de laboratoire.
À 10 piles par an, un opérateur peut inspecter chaque feuille de maille à la main, rejeter celles qui sont légèrement pliées et positionner manuellement chaque feuille pendant l'assemblage de la pile.L'inspection manuelle devient un goulot d'étranglement- à 10 piles par jour le taux de production d'une usine d'électrolyseurs de 1 GW/an la manutention manuelle n'est pas seulement lente;Il introduit une variabilité qu'aucune quantité de tests de fin de ligne ne peut compenser pleinement.Une feuille de mailles de 0,5 mm de plus entre en contact avec le cadre de la cellule adjacente. Une feuille qui arrive avec une courbure de 3 mm refuse de s'allonger à plat sous la pince à vide du robot.Une feuille dont la hauteur de corrugation est égale à 0.1 mm en dessous de la valeur nominale crée une zone de faible compression dans la pile qui apparaît comme une cellule chaude trois mois après le début de l'opération sur le terrain.
Ces modes d'échec n'existent pas en laboratoire, mais apparaissent à l'échelle de la production et sont évités par la conception de l'alimentation en maille pour le processus d'assemblage.non seulement pour les performances électrochimiques.
| Exigences relatives à la chaîne de montage | Comment l'approvisionnement en mailles standard tombe en panne | Comment le DLX Mesh est conçu pour cela |
|---|---|---|
| Répétabilité dimensionnelle: feuille à feuille, lot à lot | Le maillage de différents lots de production montre une dérive dimensionnelle à mesure que l'outillage s'use. | L'usure des rouleaux de formage est contrôlée par le SPC. ¢ outillage rénové avant que la dérive dimensionnelle ne dépasse 50% de votre bande de tolérance.Aucun décalage entre le lot de qualification et le lot de production 500. |
| Plaineté sous prise sous vide | La maille avec des boucles de contrainte résiduelles se forme lorsqu'elle est retirée de la pile. La pince à vide perd l'aspiration sur le bord bouclé. Les défauts du robot. | L'appareil est équipé d'un dispositif d'étanchéité à l'air comprimé, qui permet d'éliminer les éclaboussures et de maintenir le temps de cycle du robot. |
| Condition de bordure: pas de blocage dans l'alimentation automatisée | Des bords de treillis crevés ou frottés s'accrochent à des feuilles adjacentes dans le magazine d'alimentation. | Les bords coupés au laser ou coupés par cisaillement et débouchés, entrelacés avec du papier tissé qui empêche l'adhérence feuille à feuille, fiabilité de séparation à feuille unique > 99,9%. |
| Marquage de l'orientation | Aucun indicateur d'orientation. L'opérateur vérifie visuellement la direction de la corrugation avant le placement. Taux d'erreur humaine: 1 sur 200 feuilles placées à l'envers. | Un coin marqué par un point d'orientation gravé au laser visible par les opérateurs humains et les systèmes de vision artificielle. |
| Emballage compatible avec le robot | La maille arrive dans une caisse en bois, l'opérateur décharge les feuilles à la main sur une table d'alimentation, double manipulation, risque de contamination par les gants. | Les feuilles sont emballées dans des plateaux à vide, chaque feuille dans sa propre cavité, les dimensions des plateaux correspondent à la disposition de votre cellule robot, le robot choisit directement dans le plateau.Aucune manipulation par l'opérateur entre la caisse et la pile. |
| Traçabilité des lots pour l'intégration des SME | Un papier MTC dans une enveloppe collée sur la caisse, quelqu'un entre le numéro de chaleur dans le système, quelqu'un fait une faute de frappe. | Code QR sur chaque plateau reliant à un enregistrement numérique du lot: chimie, hauteur, amplitude, planéité réussite/échec, date d'inspection. Scan au point d'utilisation. Auto-enregistré sur votre MES. Pas de saisie manuelle de données. |
| Votre dessin précise | Nous demandons en outre | Pourquoi l'assemblée est importante |
|---|---|---|
| Catégorie des mailles️ N4/N6/Ni200/Ni201 | Des limites de contamination de surface (par exemple, Fe < 50 ppm à la surface)? | Affecte si le maillage a besoin d'un emballage en salle blanche ¢ norme pour le PEM où la contamination au fer dégrade la durée de vie de la membrane |
| Type de substrat¥ tissés ou élargis | Type de pince robot: sous vide, magnétique ou mécanique? | Le vide nécessite une surface plane, le magnétique ne fonctionne pas sur le nickel, la pince mécanique a besoin d'une géométrie de bord définie. |
| Tonnerre et amplitude | Force de compression par unité de surface? | Nous vérifions que le profil de corrugation ne s'effondre pas à votre pression de compression. |
| Dimensions de la feuille (L * W) | Exigence de tolérance par rapport au cadre de la cellule: le maillage est-il situé dans un creux ou s'étend-il d'un bord à l'autre? | Ressort intérieur: ajustement libre, généralement -0,5/-1,0 mm par rapport à la dimension de l'encastrement. |
| Forme du profil∆ sinusoïdale ou trapézoïdale | Qu'est-ce qui touche les sommets et les vallées de la pile? | Trapézoïde recommandé pour le contact avec une plaque plate (plus de surface de contact). Sinusoïdal acceptable pour le contact avec le PTL (le PTL est conforme au profil d'onde). |
| Orientation de la courbure | Direction du débit verticale, horizontale ou croisée? | Nous pouvons perforer des trous de plusieurs couches après ondulation. Tolérance de position de trou ± 0,5 mm par rapport aux bords de la feuille. Aucune bosse autour des trous qui pourraient couper les joints. |
En 2022, l'un de nos clients d'électrolyseurs - qui produisait alors 2 piles par semaine - a appelé avec un problème.et les feuilles de mailles de leur fournisseur existant étaient en panne à la station de ramassage robotLes feuilles se sont enroulées, le robot les a larguées, l'opérateur a dû intervenir tous les 4 ou 5 cycles, la ligne fonctionnait à 60% du débit de conception car le maillage n'était pas conçu pour une manipulation automatisée.
La réponse de leur fournisseur de mailles: "Le mailles répondent au dessin. Le problème est votre robot". Techniquement vrai, le mailles répondent à la spécification dimensionnelle.Pratiquement inutile la maille ne pouvait pas fonctionner dans le processus d'assemblage pour lequel elle a été achetée.
Nous avons remplacé ce fournisseur, le même dessin, les mêmes spécifications dimensionnelles, un post-traitement différent.un recuit à solution complète après corrugation pour éliminer la contrainte résiduelle qui a causé le bouclageLe taux de réussite de la récupération robotisée est passé de 80% à > 99.La ligne fonctionnait à la capacité de production de conception.
C'est la différence entre un fournisseur de mailles qui lit vos impressions et un fournisseur qui comprend votre usine.
La chimie est certifiée depuis le lingot jusqu'à la maille finie.
| Élément (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥ 99.9 | ≥ 99.5 | Je ne sais pas. | Je ne sais pas. |
| Je ne sais pas | Je ne sais pas. | Je ne sais pas. | ≥ 99.2 | ≥ 99.0 |
| Le Fe | ≤ 004 | ≤ 01 | ≤ 04 | ≤ 04 |
| - Je vous en prie. | ≤ 0015 | ≤ 01 | ≤ 025 | ≤ 025 |
| C | ≤ 001 | ≤ 01 | ≤ 015 | ≤ 002 |
| Je sais. | ≤ 003 | ≤ 01 | ≤ 035 | ≤ 035 |
| Nom de l'entreprise | ≤ 0002 | ≤ 005 | ≤ 035 | ≤ 035 |
| S | ≤ 0001 | ≤ 0005 | ≤ 001 | ≤ 001 |
| Point de contrôle | Ce que nous mesurons | Relevance de la production |
|---|---|---|
| RCP de la chimie | Ni, Fe, Cu par chaleur de lingot. | La dérive de Fe par chaleur = dérive de surpotentiel par lots de production. |
| SPC dimensionnel | Graphique à barres X: hauteur (10 mesures par feuille, 5 feuilles par lot). Graphique R: variation à l'intérieur de la feuille. | Déplacement de la hauteur = changements de géométrie du canal de débit = changements de performance de la cellule. Cpk ≥1,33 maintenu. Outils réparés au seuil de Cpk 1,33, pas à l'urgence de Cpk 1,0. |
| RCP de l'amplitude | Graphique à barres X: amplitude (5 mesures/feuille) vérifiée après recuit. | L'amplitude détermine la section transversale du canal et la hauteur de la pile compressée. |
| Audit de la planéité | Plaque de surface de granit + jauge de ressenti. Par échantillonnage AQL. La plaque doit être aplatie sous son propre poids ∼ zéro espace avec la plaque de surface. | Les feuilles enroulées sont détruites avant d'atteindre l'emballage. |
| Essai de séparation des feuilles | L'opérateur tente de séparer les feuilles de la pile d'alimentation sans papier tissé. | Les feuilles qui collent provoquent une double prise au robot. |
| Audit des plateaux | Un plateau choisi au hasard par lot, toutes les feuilles retirées et inspectées, toutes les feuilles retournées pour corriger les cavités, le plateau recouvert. | Vérifie que le processus d'emballage n'a pas endommagé les feuilles. |
| Vérification du code QR | Chaque plateau est scanné, le dossier numérique est vérifié pour contenir: qualité, numéro de chaleur, lot de données dimensionnelles, passe/échec de l'inspection. | Scan à la réception, enregistrement automatique au MES, traçabilité complète sans entrée manuelle. |
Audit effectué par un tiersSGS, BV ou TÜV- Paquet complet de données SPC disponible pour l'examen de l'ingénierie de qualité par le client.
| Système de plateau | Les plateaux en PET à vide 1 feuille par cavité. La profondeur de la cavité correspond à l'épaisseur totale de votre maille ondulée + 0,5 mm de dégagement. Les feuilles ne peuvent pas se déplacer pendant le transport.Les dimensions extérieures du plateau correspondent à l'empreinte de votre station d'alimentation de cellules de robot. |
| Empilage des plateaux | Les plateaux sont empilés 10 ¢ 20 par niveau dans une caisse en contreplaqué, entrelacés par des panneaux de séparation rigides entre les niveaux des plateaux. |
| Placement du code QR | Code QR imprimé au laser sur l'extérieur du plateau |
| Point d'orientation | 1.5 mm de point gravé au laser sur un coin de chaque feuille. Positionné en dehors de la zone active de l'électrode. Visible sous l'éclairage de l'usine. Compatible avec la vision artificielle. |
| Quantité de produit | 5 feuilles √ échantillon gratuit avec paquet de données de qualification 50 feuilles √ essai de production 500+ feuilles √ approvisionnement en production |
| Temps de réalisation | Outils existants: 2 semaines pour les lots d'essai, 4 semaines pour la production. |
| Transport aérien | Système de plateau-en-caisse conçu pour survivre à un transit océanique de 6 semaines sans déformation du plateau ou déplacement des feuilles. |
| Paiement | T/T pour l'essai; T/T ou L/C à vue pour la production. |
Votre système de plateau peut-il s'intégrer directement à notre cellule robotisée?
Envoyez-nous les dimensions de votre station d'alimentation de cellules robot ∙ dimensions extérieures du plateau, hauteur du plateau et exigences de dégagement.Si vous utilisez un format de plateau standard (.par exemple, Euro-norme 600*400 mm), nous pouvons concevoir la disposition de la cavité dans ce format pour maximiser les feuilles par plateau tout en conservant le dégagement d'accès du robot.
Comment s'assurer d'une cohérence de lot à lot sur un programme de production pluriannuel?
L'usure des rouleaux est la principale source de dérive dimensionnelle dans le maillage ondulé.33En outre, nous réservons une chaleur de lingot de nickel dédiée pour les programmes de production à long terme.La même chimie au fil des années .
Et si notre robot utilisait des pinces magnétiques?
Cependant, le nickel pur a une perméabilité magnétique inférieure à celle de l'acier, de sorte que vos spécifications d'aimants de pinceau peuvent nécessiter un ajustement.Nous pouvons fournir des feuilles de test pour votre équipe d'automatisation pour caractériser la force de récupération magnétique avant de finaliser l'outillageLes pinces à vide sont plus courantes pour les mailles de nickel et nous optimisons la planéité spécifiquement pour la fiabilité du capteur à vide.
Pouvez-vous expédier à notre fabricant contractuel pendant que nous conservons la surveillance de la qualité?
Oui. Nous expédions à votre destination spécifiée ̇ votre usine ou votre fabricant contractuel. Le système de code QR vous permet de vérifier à distance les données du lot indépendamment de l'expédition à l'emplacement.Les enregistrements numériques des lots sont accessibles à votre équipe qualité via un portail sécurisé- Les rapports d'inspection physique sont expédiés avec le produit pour le QC entrant du lieu de réception.
Que deviennent les plateaux? Les rendons-nous?
Deux options. Standard: les plateaux sont en PET recyclable à usage unique. Votre installation les recycle à travers votre flux de déchets standard. Optionnel: plateaux retournables en polypropylène durable.Les plateaux sont collectésLa plupart des clients à l'échelle de la production choisissent le recyclable pour la simplicité et la réduction des frais de logistique.C' est à vous de choisir..


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski