
5s
+1
Submission successful!

|
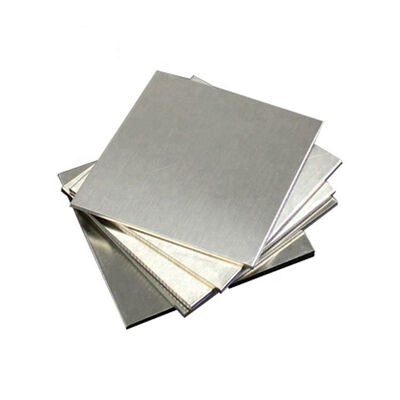
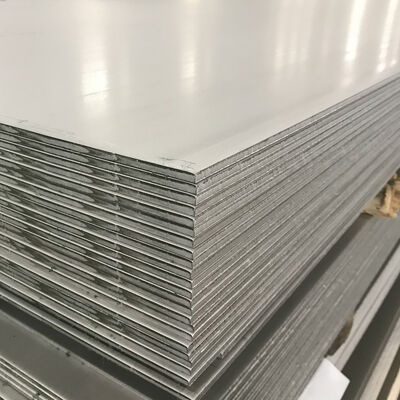
| Nom De La Marque: | DLX |
| Numéro De Modèle: | 1J22 |
| MOQ: | 5KG |
| Conditions De Paiement: | LC, D/A, D/P, T/T, VTB |
| Capacité D'approvisionnement: | 1200 tonnes par mois |
Conçu pour les noyaux de transducteurs magnétostrictifs haute puissance, les machines électriques aéronautiques et les actionneurs électromagnétiques sensibles, nos tôles de fer-cobalt magnétiques douces de précision 1J22 (Hiperco 50) offrent une induction de saturation ultra-élevée (2,4T), une réponse magnétostrictive supérieure et des tolérances d'épaisseur serrées.

Les équipements de nettoyage à ultrasons haute puissance, les réseaux sonar et les actionneurs de micro-déplacement de précision exigent des matériaux de noyau capables d'une conversion d'énergie électromécanique maximale sous des champs magnétiques intenses. La tôle de précision en alliage magnétique fer-cobalt 1J22 Hiperco 50 répond à ces exigences d'ingénierie critiques en combinant environ 50% de cobalt avec du fer de haute pureté et un affinage de grain au vanadium, assurant une déformation magnétostrictive supérieure (λs ≈ 60–80×10⁻⁶) et une induction de saturation magnétique élevée.
Fabriquée par fusion par induction sous vide (VIM) avancée, refusion sous laitier électro-conducteur (ESR) et laminage à froid de précision multi-rouleaux, notre tôle de précision en alliage magnétique fer-cobalt 1J22 Hiperco 50 présente des joints de grains ultra-purs, des inclusions non métalliques minimales et une texture cristallographique uniforme. Des tolérances d'épaisseur serrées et une coupe contrôlée en contrainte garantissent l'absence de micro-fissuration et une grande précision dimensionnelle lors de l'emboutissage de précision, de la découpe laser et de l'empilage de noyaux laminés.
| Paramètre | Valeur standard / Plage de spécification |
|---|---|
| Nuance du matériau | 1J22 / Hiperco 50 / FeCo50V2 / Vacoflux 50 |
| Composition chimique (en % poids) | Co: 49,0 - 51,0%, V: 0,80 - 1,80%, Mn: <= 0,30%, Si: <= 0,30%, C: <= 0,04%, Fe: Solde |
| Plage d'épaisseur | 0,05 mm à 3,50 mm (Tôle laminée à froid sur mesure, bande et ruban) |
| Plage de largeur | 10 mm à 300 mm (Tolérances de coupe de précision jusqu'à +/- 0,05 mm) |
| Température de livraison | Laminé à froid (état dur pour l'emboutissage) ou recuit |
| Finition de surface | Recuit brillant, décapé ou revêtement isolant inter-laminaire personnalisé |
| Induction magnétique de saturation (Bs) | 2,35 T à 2,40 T (Typique 2,40 T après recuit magnétique) |
| Perméabilité magnétique maximale (μm) | >= 5,0 mH/m (>= 40 000) |
| Force coercitive (Hc) | <= 40 A/m |
| Magnétostriction de saturation (λs) | (60 - 80) x 10⁻⁶ |
| Température de Curie | 930°C à 950°C |
| Densité | 8,20 g/cm³ |
| Résistivité électrique | 0,40 uOhm.m à 20°C |
| Plage de dureté après recuit | 190 - 230 HV |
Avec une densité de flux de saturation atteignant 2,4 Tesla — la plus élevée parmi tous les alliages magnétiques doux commerciaux — ce matériau permet aux équipes d'ingénierie de réduire le volume du noyau et le poids total jusqu'à 30% par rapport à l'acier au silicium traditionnel ou au permalloy nickel-fer dans les générateurs d'avions, les moteurs compacts et les assemblages de transformateurs à haut flux.
Possédant un coefficient de magnétostriction de saturation positive exceptionnellement fort, la tôle de précision 1J22 Hiperco 50 produit une forte élongation mécanique lorsqu'elle est magnétisée. Ce facteur de couplage électromécanique élevé assure un rayonnement d'énergie acoustique maximal et une efficacité de sortie acoustique élevée dans les émetteurs sonar sous-marins et les transducteurs ultrasoniques industriels.
Avec une température de Curie dépassant 930°C, l'alliage 1J22 conserve une capacité de flux magnétique élevée et une perméabilité stable même dans des environnements de travail à température élevée sévères, empêchant la dégradation de la sortie ou la dérive thermique magnétique dans les systèmes de propulsion aérospatiale.
L'ajout de vanadium affiné et les cycles de réduction à froid contrôlés optimisent la mobilité des parois de domaines magnétiques et limitent le grossissement des grains lors du traitement thermique magnétique final. Ce contrôle métallurgique réduit considérablement la perte par hystérésis et minimise le chauffage par courants de Foucault dans les opérations à champ alternatif de moyenne à haute fréquence.
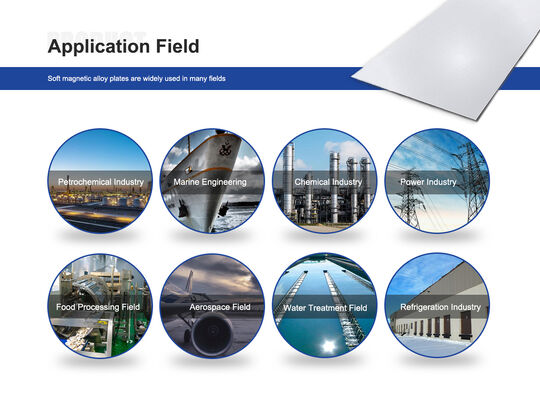
Sert d'élément d'entraînement magnétostrictif vital dans les soudeuses à ultrasons de haute intensité, les transducteurs de nettoyage industriels, les émetteurs sonar, les sondeurs acoustiques et les actionneurs de micro-positionnement de précision.
Appliqué dans les démarreurs-générateurs d'avions haute densité de puissance, les unités de puissance auxiliaire (APU), les composants magnétiques radar et les stators et rotors de moteurs électriques légers spécialisés.
Utilisé dans les vannes magnétiques à action rapide, les actionneurs d'injecteurs diesel à rampe commune, les entraînements d'obturateurs optiques de précision et les systèmes de déflexion électromagnétique de guidage de faisceau nécessitant une réponse à l'échelle de la milliseconde.
Conçu pour les boîtes de blindage de champ magnétique ultra-élevé, les pièces polaires de focalisation en résonance magnétique médicale et les composants de guidage de faisceau d'accélérateur de particules où les alliages de blindage standard atteignent facilement la saturation.
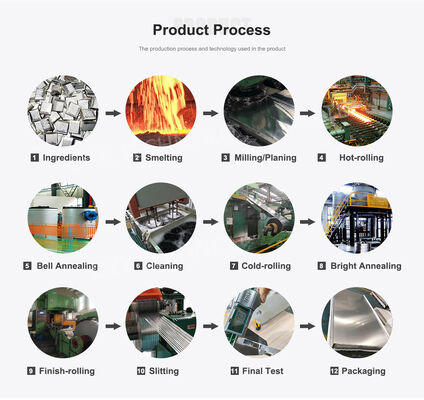
DLX exploite une chaîne de production métallurgique de bout en bout couvrant la fusion par induction sous vide (VIM), la refusion sous laitier électro-conducteur (ESR), le laminage à froid multi-rouleaux de précision et le nivellement continu automatisé. Ce traitement complet assure des niveaux de gaz interstitiels ultra-bas (C, S, P <= 0,02%), une pureté de fusion exceptionnelle et une uniformité chimique stricte sur chaque lot.
Équipé d'installations de coupe de précision CNC et d'emboutissage progressif, DLX fournit des bandes laminées à froid continues, des profils de lamination estampés sur mesure et des revêtements isolants d'oxyde/inorganiques inter-laminaires à haute température personnalisés selon les dessins CAO pour un assemblage immédiat du noyau.
Avec une capacité de production unifiée de 1 200 tonnes par mois sur des lignes spécialisées d'alliages magnétiques doux de haute température et de précision, DLX prend en charge des quantités minimales de commande flexibles pour le prototypage pilote ainsi qu'une livraison en volume stable pour les fournisseurs mondiaux de premier plan en électronique et aérospatiale.
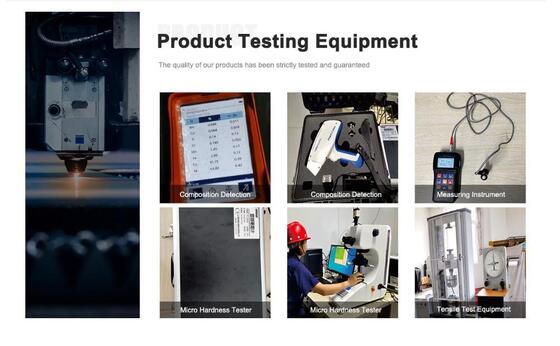
Chaque lot de production subit une inspection rigoureuse de la composition chimique par spectrométrie à lecture directe, des micro-tolérances dimensionnelles par jauges laser et des paramètres magnétiques (Bs, Hc, μm) à l'aide de tests d'hystérésis en circuit fermé. Nous fournissons des profils détaillés de traitement thermique magnétique (protocoles d'hydrogène sec/vide) pour garantir que les clients obtiennent les propriétés cibles optimales.
La tôle 1J22 laminée à froid présente une contrainte de réseau interne élevée et une dureté élevée, résultant en une faible perméabilité initiale et une force coercitive élevée. Le recuit final dans un environnement d'hydrogène sec ou sous vide poussé à 820°C–860°C soulage les contraintes de travail à froid, favorise une croissance de grain contrôlée et atteint l'équilibre d'ordonnancement atomique requis pour minimiser la force coercitive (Hc) et libérer l'induction de saturation complète de 2,4T.
Bien que le 1J79 (Permalloy 80% Ni) offre une perméabilité initiale plus élevée dans des champs magnétiques extrêmement faibles, son induction de saturation est limitée à environ 0,75T–0,80T. Le 1J22 fournit trois fois la capacité de flux (2,4T) et une déformation magnétostrictive beaucoup plus élevée, ce qui en fait le seul choix viable pour les noyaux haute densité de puissance, les stators compacts et les pilotes de transducteurs actifs.
Grâce au laminage à froid de précision multi-rouleaux et à l'inspection continue automatisée de la jauge, DLX maintient des tolérances d'épaisseur comprises entre +/- 0,003 mm et +/- 0,005 mm sur les calibres fins (0,05 mm à 0,50 mm), garantissant des facteurs d'empilage de noyau constants et une distribution de flux uniforme dans les empilages laminés.
Oui. DLX fournit des services de découpe laser de précision sur mesure, de micro-emboutissage et d'ébavurage basés sur les dessins CAO/techniques du client, y compris des revêtements d'oxydation de surface ou des isolations inorganiques spécialisées capables de résister aux températures de recuit magnétique ultérieures.
Les bandes et tôles coupées sont traitées avec des agents antirouille neutres, intercalées avec du papier protecteur, scellées sous vide avec un dessiccant absorbant l'humidité dans des sacs barrière en aluminium résistants, et emballées dans des caisses en contreplaqué renforcées de qualité export pour éviter les vibrations de transit, la distorsion physique et l'exposition à l'humidité.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski