5s
+1
Submission successful!

|
| Nom De La Marque: | DLX |
| Numéro De Modèle: | Inconel X750 |
| MOQ: | 5KG |
| Conditions De Paiement: | T/T, D/P, D/A, L/C, VTB |
| Capacité D'approvisionnement: | 1200 tonnes par mois |
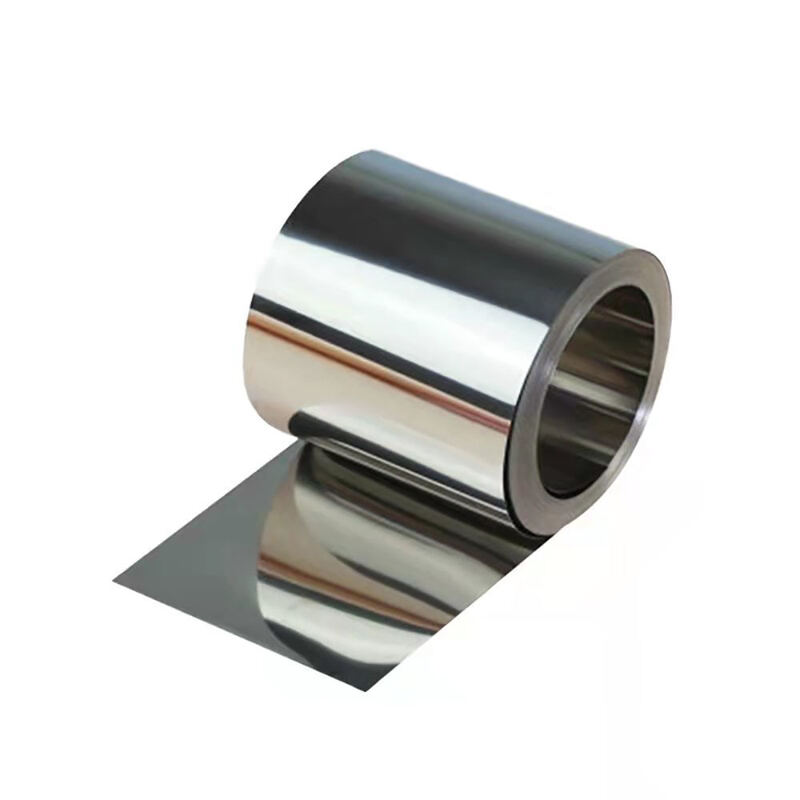
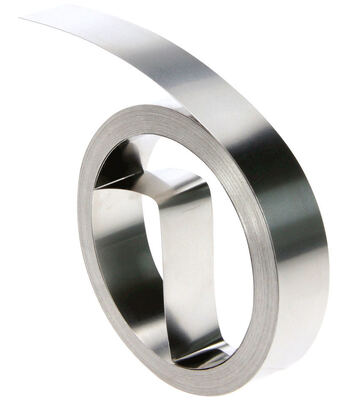
Conçu pour les diaphragmes d'emboutissage profond sévère et d'extrusion à haute température, notre feuillard refendu Inconel X750 recuit avec précision en épaisseur de 0,15 mm offre une constance de calibre au niveau du micron, des bords refendus sans bavure et une stabilité élastique supérieure jusqu'à 700°C.
Les capsules de détection de pression haute fiabilité, les disques d'éclatement d'extrusion et les diaphragmes de capteurs hydrauliques nécessitent des bandes brutes avec des structures à grains fins, une contrainte résiduelle minimale et un allongement isotrope. Le feuillard refendu Inconel X750 recuit avec précision en épaisseur de 0,15 mm résout les problèmes de micro-fissuration et d'amincissement localisé en offrant une ductilité initiale élevée à l'état recuit en solution, suivie d'un vieillissement par précipitation post-formage simple qui permet d'obtenir une résistance à la limite élastique et une stabilité thermique élevées.
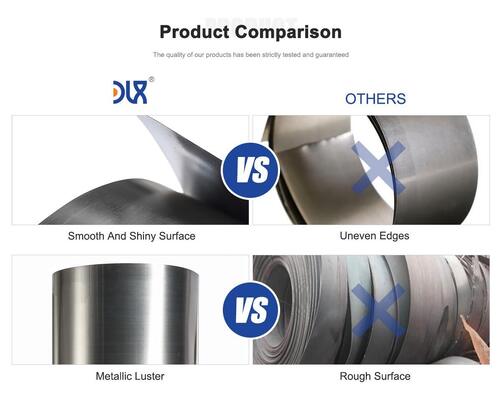
Fabriqué par fusion par induction sous vide avancée suivie d'un refusion par laitier électro-conducteur, notre feuillard Inconel X750 refendu avec précision garantit des taux d'inclusion ultra-bas et une propreté microstructurale élevée. Le recuit brillant continu sous atmosphère d'hydrogène et le laminage à froid de précision à 20 rouleaux assurent des finitions de surface propres et des tolérances d'épaisseur serrées, tandis que des couteaux de refendage rotatifs dédiés fournissent des bords lisses et sans bavure, essentiels pour la soudure laser hermétique et les lignes d'emboutissage automatisées.
| Paramètre | Valeur standard / Plage de spécification |
|---|---|
| Nuance du matériau | Inconel X-750 / GH4145 / Superalliage à durcissement par précipitation Nickel-Chrome |
| Épaisseur nominale | 0,15 mm (Feuilles ultra-minces personnalisées de 0,025 mm à 2,5 mm disponibles) |
| Tolérance d'épaisseur | Dans +/- 0,005 mm (Laminage ultra-précis jusqu'à +/- 0,003 mm sur demande) |
| Plage de largeur | 5,0 mm à 350 mm (Tolérance de refendage personnalisée +/- 0,05 mm) |
| Température de livraison | Recuit en solution doux (Qualité pour emboutissage profond / hydroformage) |
| Rugosité de surface (Ra) | Finition brillante recuite 2B lisse, Ra <= 0,20 um |
| État du bord | Bord refendu de précision, Bord arrondi ébavuré, Profilage de bord personnalisé |
| Densité | 8,28 g/cm³ |
| Plage de fusion | 1390°C à 1430°C |
| Résistance à la traction (recuit) | 600 - 780 MPa |
| Limite élastique 0,2% décalage (recuit) | 280 - 420 MPa |
| Allongement (A50mm) | >= 30% |
| Plage de dureté (recuit) | 150 - 190 HV / 80 - 90 HRB |
| Dureté après vieillissement par précipitation | 320 - 380 HV / 32 - 40 HRC |
| Plage de température de fonctionnement | -200°C à 700°C (Pour applications de ressorts, soufflets et diaphragmes) |
Grâce à un recuit contrôlé en continu sous atmosphère protectrice, le feuillard présente une structure de grains austénitiques uniforme avec un allongement total supérieur à 30 %. Cette malléabilité permet l'emboutissage en plusieurs étapes, le profilage complexe par ondulation et la convolution hydraulique sans recuit intermédiaire de détente.
Les laminoirs à froid à haute rigidité maintiennent l'uniformité de l'épaisseur sur toute la largeur de la bobine dans +/- 0,005 mm. Les lignes de refendage optiques automatisées garantissent que les hauteurs de bavure restent inférieures à 5 % de l'épaisseur nominale, éliminant les concentrations d'entailles sur les bords et prolongeant la durée de vie des matrices d'emboutissage.
Après un traitement thermique de vieillissement par précipitation post-formage, une dispersion uniforme de la phase gamma-prime élève la limite élastique au-delà de 900 MPa, empêchant l'hystérésis thermique, la dérive de la ligne de base à point zéro et la déformation permanente sous cyclage thermique-mécanique continu.
Une matrice solide de chrome et de nickel en solution forme une couche d'oxyde passivante dense et auto-réparatrice qui résiste à l'oxydation à haute température jusqu'à 980°C et offre une défense supérieure contre le gaz acide, les chlorures et la corrosion sous contrainte pétrochimique.
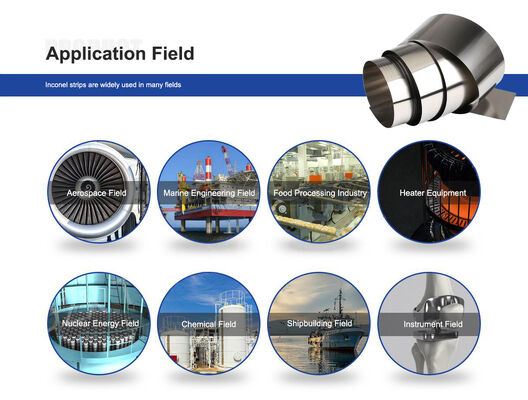
Sert de diaphragme ondulé principal et de noyau de détection élastique dans l'instrumentation de vol aérospatial, les transducteurs de fond de puits pétroliers et gaziers, et les transmetteurs de pression nucléaires exposés aux milieux corrosifs et aux vibrations extrêmes.
Fournit des seuils de pression d'éclatement répétables et une déflexion plastique uniforme dans les ensembles de rupture de traitement chimique et les mécanismes de sécurité à haute pression.
Utilisé dans les joints d'expansion multi-plis hydroformés, les compensateurs d'échappement et les conduits métalliques flexibles où la résistance aux chocs thermiques rapides et une durée de vie élevée en fatigue cyclique sont critiques.
Maintient des constantes de ressort élevées et une élasticité structurelle dans les vannes aérospatiales cryogéniques ainsi que dans les systèmes de boulonnage de carter de turbine à température élevée.
DLX exploite des installations de production complètes couvrant la fusion par induction sous vide, la refusion par laitier électro-conducteur, le forgeage à chaud, le laminage à froid multi-rouleaux de haute précision et le nivellement par tension automatisé. Ce contrôle métallurgique de bout en bout assure des joints de grains ultra-propres, une teneur minimale en inclusions et une répétabilité totale lot par lot.
Équipé de lignes de refendage rotatives de haute précision en carbure de tungstène capables de traiter des bobines étroites jusqu'à 5,0 mm de largeur. Toutes les bobines reçoivent un ébavurage automatisé, un intercalaire de papier protecteur et un emballage d'exportation sous vide avec barrière anti-humidité pour une livraison impeccable et prête à l'emboutissage dans le monde entier.
Avec une capacité de production unifiée de 1 200 tonnes par mois sur les lignes d'alliages de haute température et de résistance de précision, DLX propose des quantités minimales de commande dynamiques adaptées à l'épaisseur et à la largeur du feuillard, prenant en charge la validation d'ingénierie précoce ainsi que la fabrication en volume OEM à grande échelle.
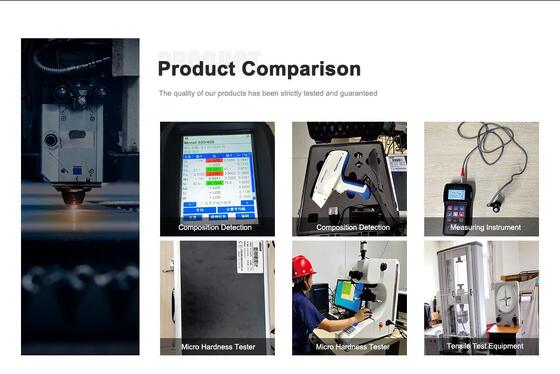
Chaque bobine mère et chaque lot refendu subissent une spectrométrie d'émission optique, une profilométrie de surface laser, une cartographie du gradient de dureté microscopique, des essais de traction et une analyse de la taille des grains avant expédition, accompagnés de rapports complets de vérification des matériaux.
Alors que les aciers inoxydables souffrent d'hystérésis mécanique, d'écrouissage rapide et de relaxation sévère des contraintes à des températures supérieures à 300°C, le feuillard refendu Inconel X750 recuit avec précision maintient un module d'élasticité stable, une durée de vie en fatigue élevée et une relaxation minimale jusqu'à 700°C après vieillissement par précipitation, ainsi qu'une résistance considérablement supérieure à la fissuration par corrosion sous contrainte due aux chlorures.
Pour les diaphragmes emboutis nécessitant des performances de ressort et une limite élastique maximales, le vieillissement par précipitation standard consiste à maintenir à 730°C (1350°F) pendant 16 heures, à refroidir au four à 55°C par heure jusqu'à 620°C (1150°F), à maintenir pendant 8 heures, puis à refroidir à l'air. Cela développe une précipitation dense de gamma-prime sans déformer la géométrie de faible épaisseur.
Nous utilisons des couteaux de refendage rotatifs en carbure de tungstène avec des jeux de lames verticaux et horizontaux ajustés au micron, couplés à une inspection des bords en ligne. Cela maintient les hauteurs de bavure en dessous de 5 % de l'épaisseur du matériau, éliminant les contraintes d'entaille sur les bords lors de l'emboutissage à haute vitesse et assurant des cordons de soudure laser lisses.
Oui. En plus des tolérances standard, nos laminoirs de haute précision peuvent atteindre des tolérances d'épaisseur ultra-serrées de +/- 0,003 mm sur demande. Des trempes travaillées à froid personnalisées (quart dur, demi-dur, ou plages de traction spécifiques) peuvent également être conçues pour correspondre à la dynamique des outils d'emboutissage spécifiques.
Les bobines sont enroulées avec précision sur des mandrins dédiés, enduites d'huile de traitement évaporative, scellées avec des protections de bord, emballées sous vide avec dessicant dans des sacs robustes à barrière anti-humidité VCI, et sécurisées dans des caisses en bois renforcées et fumigées pour garantir une oxydation de surface nulle pendant le transport maritime et aérien.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski